
聚晶金刚石拉丝模
聚晶金刚石拉丝模是把金刚石微粉在高温高压下烧结成坯,再经激光打孔与超声研磨成形的一类模具,常用孔径段覆盖 0.05 毫米到 30 毫米。恩德模具在河北河间西村工业区生产这一类模具已有 10 年,2025 年单月常规规格出货量保持在 1200 只左右。
PCD 模的孔型分入口区、润滑区、工作区、定径区与出口区五段,工作区角度按线材材质取值:铜线常用 12 度,不锈钢丝常用 16 度,镀铜焊丝常用 14 度。角度每偏差 1 度,拉拔力约上升 3%,这是我们坚持按线材配角度的原因。
坯料进厂后先做超声波清洗与外观复检,再用激光打孔机开初孔,孔径余量留 0.03 毫米到 0.05 毫米。研磨环节用 2 台超声波研磨机配 3 台全自动抛光机,定径区粗糙度控制在 Ra0.05 微米以内,2024 年送检批次合格率为 98.6%。
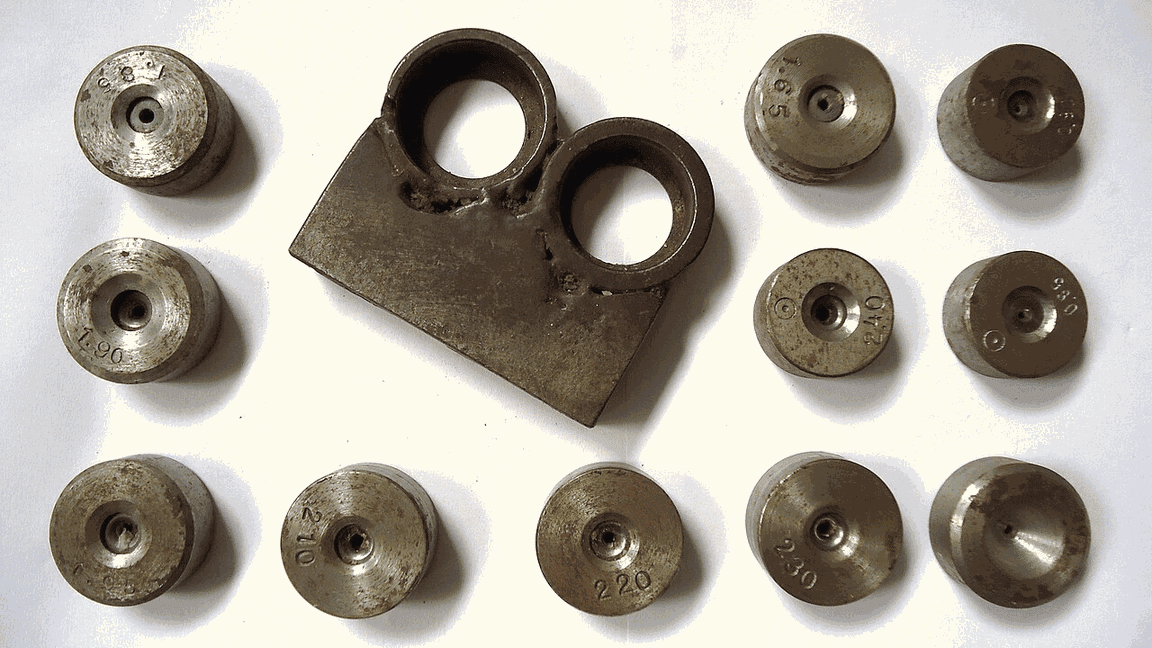
PCD 圆孔拉丝模 0.10-2.00 mm
PCD圆孔拉丝模覆盖0.10-2.00mm,12度工作区角度。孔径公差±0.002mm,附检测单,7-10个工作日交付,适合铜线铝线中拉。
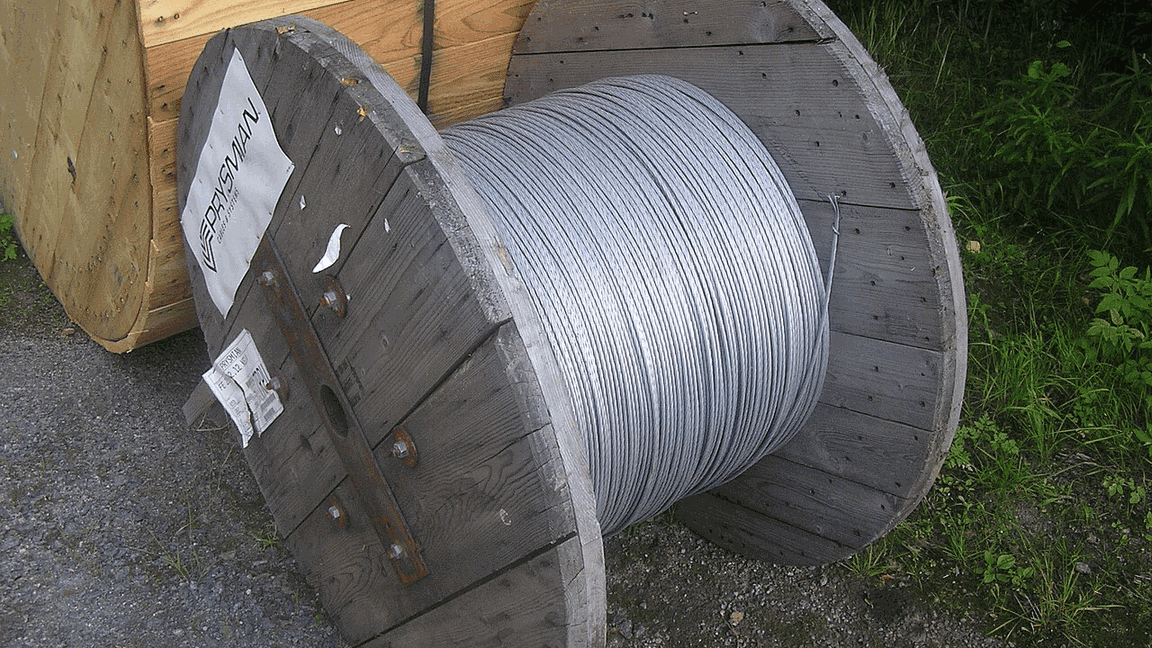
焊丝用 CD 聚晶拉丝模 0.80-1.60 mm
焊丝用CD聚晶拉丝模覆盖0.80-1.60mm。适配ER50-6气保焊丝,14度工作区角度,镀铜层不粘模,交期7-10个工作日。
微细聚晶拉丝模 0.05-0.12 mm
微细聚晶拉丝模0.05-0.12mm,用于钢帘线与切割线。孔径公差±0.001mm,激光打孔加超声研磨,交期12个工作日。
聚晶金刚石拉丝模 的通用参数
| 材质 | 聚晶金刚石(PCD)坯料,粒度 2-10 微米 |
|---|---|
| 规格尺寸 | 孔径 0.05-30.0 mm,外径 6-40 mm 可选 |
| 产能 | 常规规格月产约 1200 只,异型定制月产约 300 只 |
| 精度 | 孔径公差 ±0.002 mm(≤1.0 mm),±0.005 mm(>1.0 mm) |
| 载荷/适配拉力 | 单只适配拉拔力 5-320 N,按线径与减面率核算 |
| 质保年限 | 12 个月,非人为损坏免费返修 |
| 适配工况 | 连续拉拔线速度 8-35 m/s,冷却液温度 20-45 ℃ |
上表为区间值,7 项参数的单只实测数据以确认的孔型图为准。异型件的截面尺寸需在图纸上单独标注,标注精度取 0.01 毫米。
按 2026 年 1-10 月的出货结构看,0.10-2.00 毫米孔径段占聚晶模出货量的 78%,其中 0.25 毫米与 0.50 毫米两个规格常备半成品坯料。孔径小于 0.20 毫米的订单单独排产,坯料粒度改用 0.5 微米,检测截面从 3 个增加到 5 个。
聚晶金刚石拉丝模 的选型与报价
提供线材或截面参数,我们核算孔型角度、减面率与材质,24 小时内回建议。