
扁线异型拉丝模(0.5×2.0 - 3.0×8.0 mm)
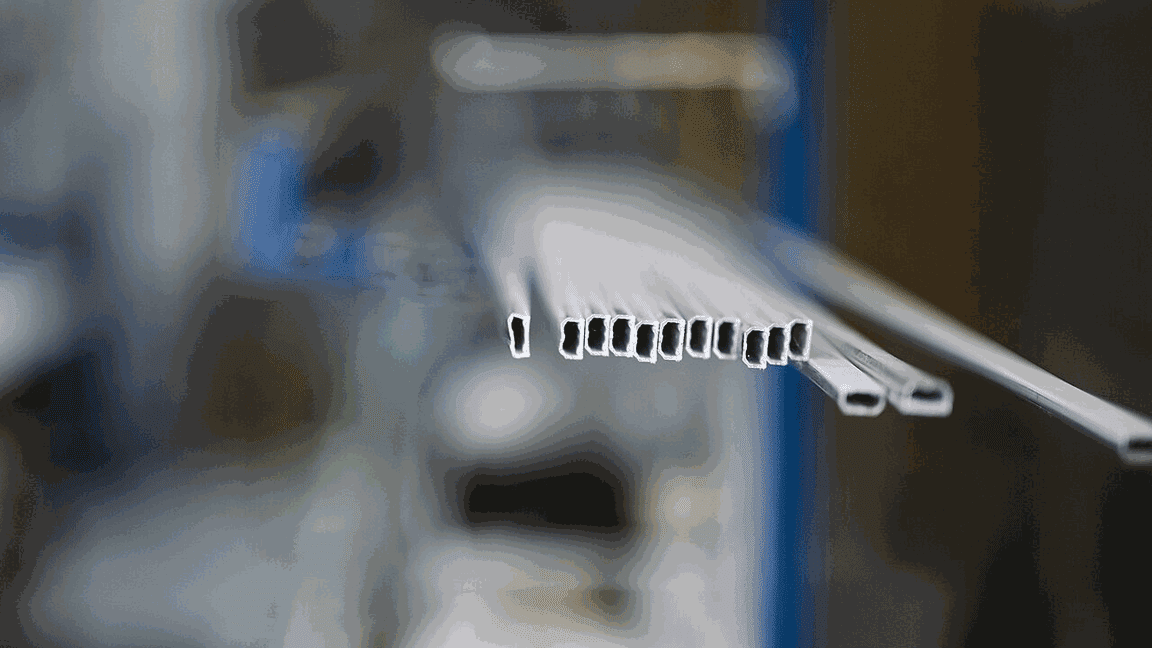
变压器与驱动电机用的扁铜线,宽厚比常在 2:1 到 6:1 之间。模具要同时控制宽度、厚度与四个圆角,任一方向超差都会影响绕线排布。
技术参数
| 材质 | 聚晶金刚石或硬质合金 YG15,宽厚比大于 4:1 建议用聚晶 |
|---|---|
| 规格尺寸 | 0.5×2.0 mm 至 3.0×8.0 mm,宽厚比 ≤6:1 |
| 产能 | 扁线模月产约 220 只 |
| 精度 | 宽厚公差 ±0.01 mm,圆角半径公差 ±0.03 mm |
| 载荷/适配拉力 | 适配拉拔力 40-200 N,减面率 13%-18% |
| 质保年限 | 12 个月,型腔超差可返修一次 |
| 适配工况 | 线速度 6-18 m/s,进线宽厚比略小于成品 |
孔型、加工与检测
扁线模的截面范围是 0.5×2.0 毫米到 3.0×8.0 毫米,宽厚比最大做到 6:1。宽度与厚度公差均按 ±0.01 毫米控制,四个圆角半径按厚度的 20%-35% 取值,厚度 1.0 毫米时圆角取 0.2 毫米到 0.35 毫米。
型腔由慢走丝割出,宽度方向留 0.02 毫米余量,厚度方向留 0.015 毫米余量,再由研磨工分两次修整。宽厚比超过 4:1 时,定径区需要加长到宽度的 0.4 倍,否则出口段容易出现厚度方向鼓形,实测鼓形量可达 0.012 毫米。
扁线在拉拔时的截面压缩不均匀,厚度方向变形量约为宽度方向的 1.6 倍,因此进线坯料的宽厚比应比成品略小。以成品 1.0×4.0 毫米为例,进线建议取 1.15×4.3 毫米,减面率控制在 13%-18%。
出厂检测用投影仪测宽度、厚度与四个圆角,每只测首、中、尾 3 个位置。2026 年 4 月一批 40 只 1.0×4.0 毫米扁线模的实测数据显示,宽度极差 0.008 毫米,厚度极差 0.007 毫米,均在 ±0.01 毫米公差内。
扁线模的交期为 12 个工作日到 18 个工作日,宽厚比 5:1 以上另加 3 个工作日。因型腔加工依赖慢走丝,建议客户一次下单不少于 6 只,同批生产可减少型腔一致性偏差。
三个具体使用场景
变压器扁铜线
1.0×4.0 mm 至 2.5×8.0 mm 扁铜线,绕线前需控制厚度公差 ±0.01 mm。
驱动电机扁线
0.5×2.0 mm 至 1.5×5.0 mm 扁线,圆角半径取厚度 25%,减少绝缘层破损。
扁铝线绕组
1.0×3.0 mm 扁铝线,减面率建议 13%,模前加除粉,避免铝粉堆积。
选型建议
先给成品宽度、厚度、圆角半径三项,进线尺寸按成品放大 0.15 毫米左右反推;宽厚比超过 4:1 时选聚晶坯料并把定径区加长到宽度 0.4 倍。进线宽度按成品宽加 0.15 毫米反推,厚度同比例放大。
交付周期与售后条款
排产与交期:常规 12-18 个工作日,宽厚比 5:1 以上加 3 个工作日,建议单批 6 只起。
质保与返修:12 个月质保,型腔尺寸超差免费返修一次。返修后重测 3 个位置并出报告。
客户为什么选这家而不是隔壁
| 宽厚比做到 6:1 | 4:1 以上加长定径区到宽度 0.4 倍,实测厚度方向鼓形量控制在 0.012 毫米以内。 |
|---|---|
| 三点位实测记录 | 每只测首、中、尾三处,40 只批量宽度极差 0.008 毫米,数据可随货提供。 |
| 进线尺寸反推 | 按成品尺寸反推进线宽厚比,避免客户自行放大导致减面率失控。 |